

欢迎您的来电
13373372805
动态分类
DYNAMIC CATEGORY


装配平台上的工件找正:基准面与孔位谁先定
文章摘要:
装配找正时先定基准面还是先定孔位,直接影响后续每一步的调整量。本文说明两种顺序的适用场合、找正步骤与常见返工原因。
装配平台上摆好工件,第一步就是找正。有人习惯先把底面贴实平台,有人习惯先对孔位,两种顺序做出的结果差别不小,返工也多半出在这一步。
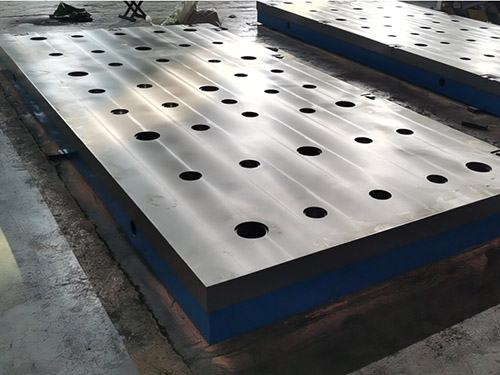
一、先定基准面的场合。工件以底面或大平面作为设计基准、后续尺寸都从这个面标出时,应先把基准面与平台贴合,用塞尺检查四周缝隙,缝隙均匀说明贴合到位,再处理孔位和侧向位置。
二、先定孔位的场合。装配以两组孔的对中性为主,比如轴承座与箱体的同轴要求,孔位优先;这时先用定位销或心棒把孔定住,再去看底面需不需要加垫调整。
三、两者冲突怎么办。实际常出现底面贴实后孔位超差、孔位对好后底面悬空的情况。处理原则是先满足设计基准,再通过配作、铰孔或加等高垫的方式补偿,不要靠强行拧紧螺栓把工件拉变形去凑。
四、找正的步骤。粗定位把工件大致放到位;用铜锤轻敲或调整螺钉微调;先看基准面的贴合,塞尺四周走一圈;再看侧向基准,打表看平行度;最后核对孔位,用销规或心棒试插。每一步只调一个方向,避免调了这头跑了那头。
五、平台面本身的确认。找正前先确认平台工作面干净、无毛刺、无高点。平台上有磕碰凸起时,工件放上去是三点受力,后面怎么调都不稳。用平尺或直尺搭一下,看有没有明显高点。
六、常见返工原因。一是找正时夹紧力过大,工件弹性变形,松开后回弹;二是垫片用了多层薄片叠加,压缩量不一致;三是只在一个方向打表,忽略了垂直方向的倾斜;四是找正完成后没有复测,直接进入下道工序。
七、记录与交接。找正结果记下垫片位置与厚度、打表读数、使用的器具,下批同型工件可以直接复用这套配置,减少重复调整的时间。
还有一点:找正用的铜锤不要换成铁锤。铁锤敲击会在工件表面留下压痕,精加工面上更是不能碰,敲击力也难控制,容易把刚调好的位置打过头。
找正花的时间,通常会从后面的返工里省回来。把基准顺序定下来,班组之间的做法才统一。如需各类铸铁装配平台、划线平台与工装附件,欢迎联系本站咨询。

